登车桥唇板或尾板撞变形了怎么办?修复与更换判断
登车桥唇板、尾板被撞变形怎么处理:变形三档分级与判断标准、哪些能校正继续用、必须换件的三种情况、修复成本与工期对照、修复后对使用的影响与预防撞板的三条作业习惯,佛山厂家一手经验。
唇板和尾板是登车桥工作最靠前的两块板,直接怼向车厢底板,倒车蹭一下、叉车怼一下、月台边缘磕一下,变形几乎是难免的。变形了别急着报修也别硬凑合用:轻的校正就能恢复,重的必须换件,判断错了一边多花钱、一边埋隐患。这篇给你一套三档分级标准和对应的处理路径,照着量就知道你的板属于哪一档。
先分清:撞的是哪块板、撞在哪里
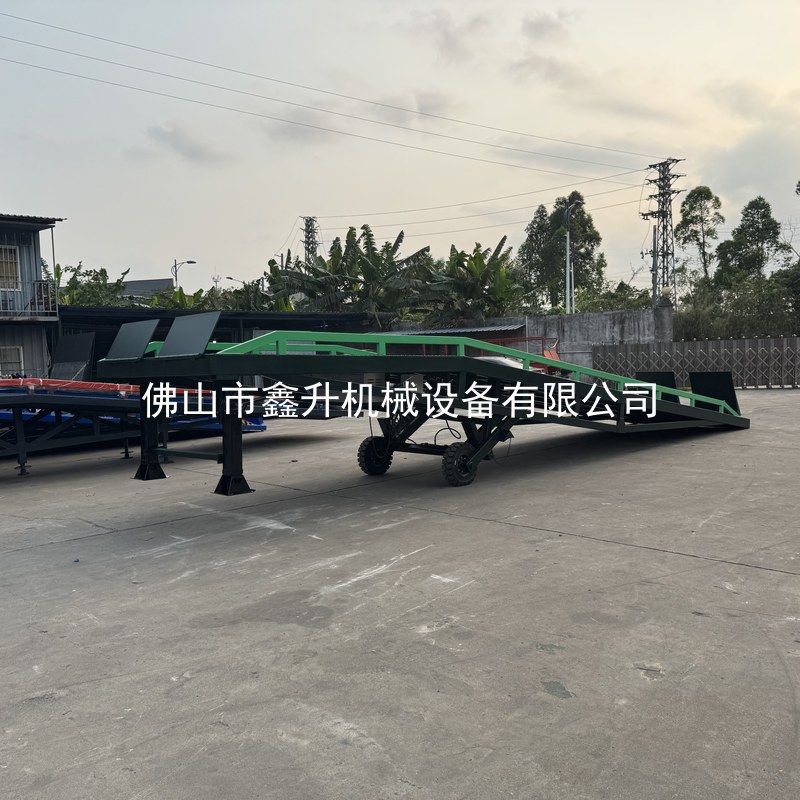
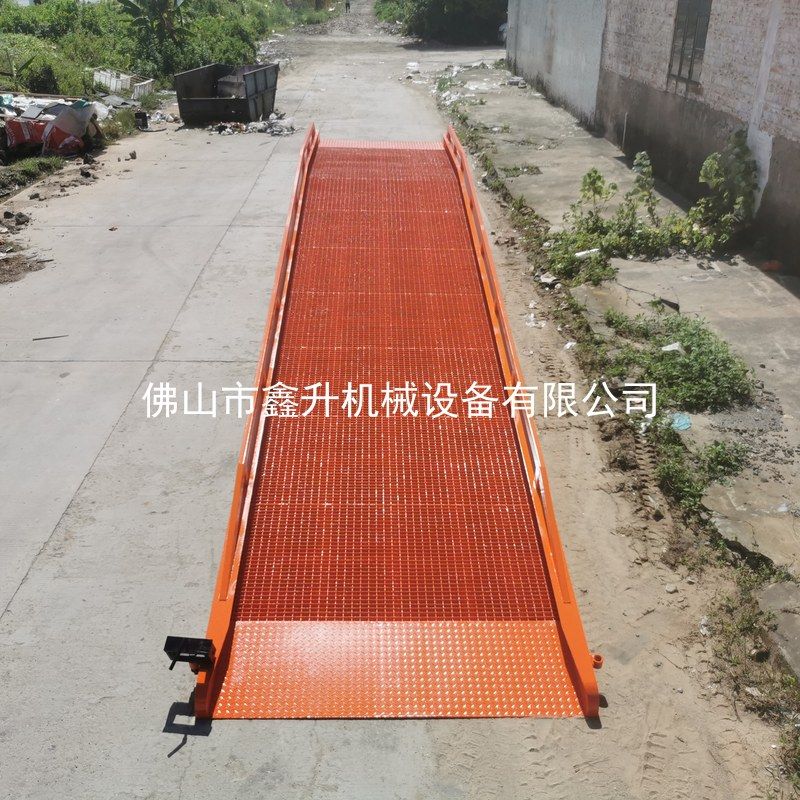
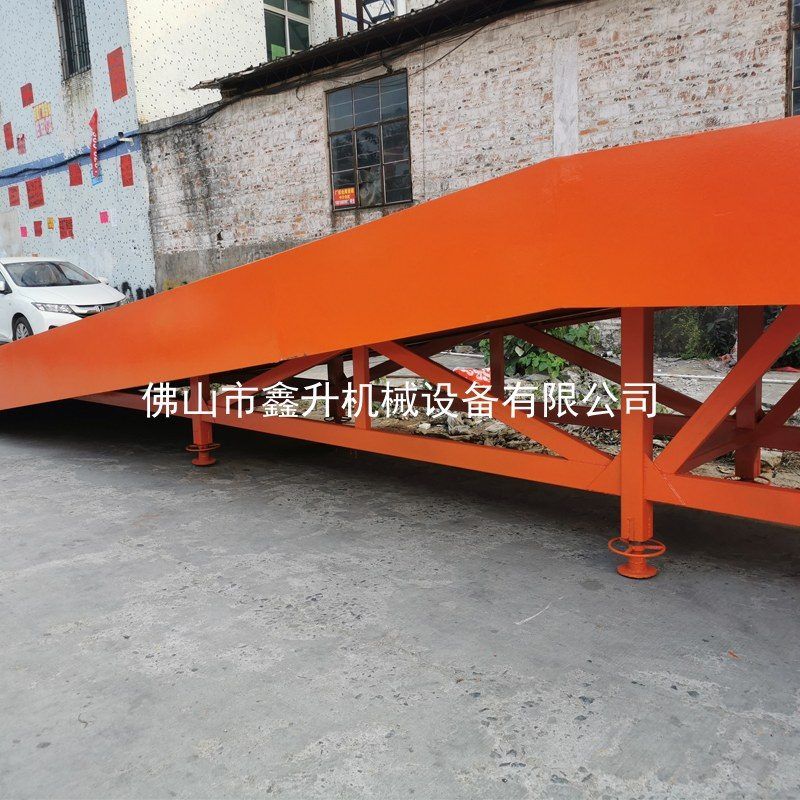
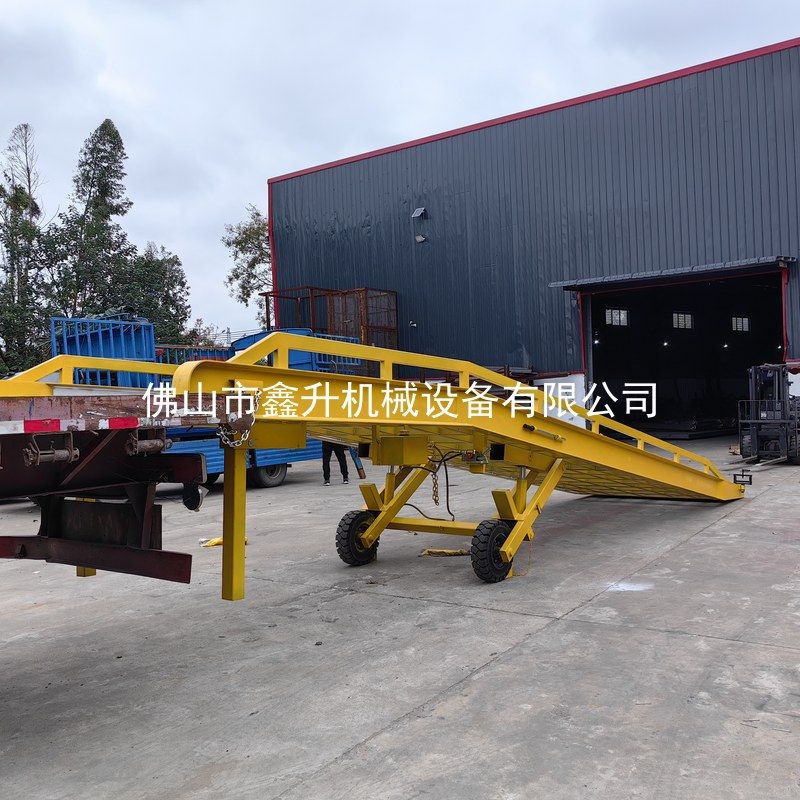
先说结构。移动登车桥靠车厢的一端是唇板(活动搭板,作业时翻下搭在车厢底板上),靠地面的一端是尾板(固定引板或活动尾板,衔接地面与台面)。两块板挨撞的方式不同:唇板多在对接时被车厢底板边缘磕撞、或被倒车撞上桥体时顶撞;尾板多被地面拖拽、叉车轮碾边、运输吊装时磕碰。撞的位置也影响判断:撞板面中部多是整体弯沉,撞板边缘容易连带侧边梁扭曲,撞铰链附近最麻烦,可能伤到转轴和翻板机构。
所以第一件事不是看弯了多少,而是拍照记录:哪块板、撞在什么位置、铰链和焊缝有没有跟着变形。这三条信息决定了后面走哪条处理路径。
三档分级:变形到什么程度算什么问题
按我们售后上门的实操口径,把唇板尾板变形分成三档:
| 档位 | 外观与尺寸特征 | 功能影响 | 处理方向 |
|---|---|---|---|
| 轻微 | 板面局部凹陷或浅弯,平面度偏差 5 mm 以内,边缘无扭曲 | 搭接、叉车通过无异常卡滞 | 可校正,或暂不处理继续观察 |
| 中等 | 板面明显弯沉 5~20 mm,边缘轻微上翘或下卷,唇板翻起落下略有阻滞 | 搭接面出现台阶感,叉车颠簸加重 | 校正修复,恢复平面度与翻板灵活度 |
| 严重 | 弯折超过 20 mm、边缘撕裂、铰链或焊缝开裂、板面贯穿性裂纹 | 结构强度受损,继续使用有断板风险 | 必须换件,校正焊补不能恢复强度 |
分级的核心不是「看着弯不弯」,而是两个硬指标:平面度(决定叉车过板颠不颠、会不会啃胎)和结构完整性(焊缝、铰链、板体有没有伤到承力截面)。平面度差可以靠校正找回来,结构伤了就只能换。
轻微与中等变形:校正怎么做的
能校正的情况,工厂里的做法分三步。第一步拆下或支撑固定:唇板视结构拆离桥体或就地用垫块支撑,让板处于可施力状态。第二步校正:以火焰加热配合千斤顶、压机反变形为主,加热温度和加力速度有讲究,猛火急压会把钢板校出新的波浪;校正后用直尺拉平面度,目标误差回到 3 mm 以内。第三步补漆防锈:校正过程加热会烧掉局部漆面,必须补涂底漆面漆,海边和潮湿地区的场地尤其不能省这一步。
校正后要做两件验收:一是翻板试验,唇板反复翻起落下十次以上,确认铰链灵活、无卡滞无异响;二是过车试验,叉车空载和满载各过几遍,感受搭接处是否平整。两样都过,校正才算成功。中等变形的校正建议回厂做,现场用撬棍硬掰的做法只适合救急,掰完不平整还容易伤焊缝。
必须换件的三种情况
以下三种情况不要试图校正,直接换件,校正做出来的强度回不来:
| 情况 | 为什么不能修 | 不换的后果 |
|---|---|---|
| 板面裂纹或焊缝开裂 | 裂纹是承力截面损伤,焊补后热影响区强度下降,反复载荷下会再次开裂 | 作业中断板,货物叉车坠落 |
| 铰链、转轴变形或损伤 | 翻板机构精度件,硬校准不了同轴度,校后卡滞加速磨损 | 唇板翻起落下失控,作业中突然落下伤人 |
| 边缘撕裂或板体大面积扭曲 | 校正应力集中,强度不均匀 | 过车时局部塌陷,啃胎刮货 |
换件走原厂渠道,报桥的型号、出厂编号和变形部位照片即可,标准件有现货或周内发货。更换作业涉及铰链拆装、液压管路(活动唇板款)和焊缝,必须厂家或具备资质的维修方来做,换完照上面的翻板与过车试验重新验收一遍。
修复成本与工期:心里先有一本账
| 处理方式 | 大致费用区间 | 工期 | 适用档位 |
|---|---|---|---|
| 轻微变形,观察使用 | 无 | 无 | 平面度 5 mm 内、功能无影响 |
| 上门校正(中等) | 数百到一千余元(含差旅) | 半天到一天 | 弯沉 5~20 mm、铰链功能正常 |
| 回厂校正 | 一千余元起(含运费) | 三到七天 | 变形较深、现场工具不足 |
| 换唇板或尾板 | 数千元起,视板体规格 | 下单到装好一到两周 | 裂纹、铰链损伤、撕裂扭曲 |
费用只是参考量级,具体按桥的吨位和板体结构报价。这里提示一个容易被忽略的账:换件费用虽然高,但如果板已经到了严重档还继续凑合,一旦作业中断板,货物、叉车、人员的损失远超一块板。变形判断拿不准的,拍几张带参照物的照片发给我们,先判档再决定,不用先花差旅费。
修完之后:对搭接和插深的影响要复核
不管校正还是换件,修复后都要复核一件事:唇板与车厢底板的搭接状态。板体经校正后边缘线可能有细微变化,车厢车型又五花八门,原来搭得平的车型现在可能出现小台阶。复核方法很简单:用常见车型实际对接一次,看搭接面高低差,叉车空载慢速过一遍感受颠簸。搭接深度要保证插进车厢底板足够的长度,插深不够会导致前端悬空、过车时板头下挠,这个口径我们写过专门的插深篇,修复后按那篇的标准核对一遍即可,尤其是校正过的唇板,边缘变形哪怕几毫米,插深余量小的车型就容易露馅。
另外提醒:修复过的板,前两个月点检时多看一眼校正区域和焊缝周边,新应力集中点如果要有问题,多数在早期就会显形,早发现早处理。
少挨撞的三个作业习惯
变形难免,但频率可以压下来。三个习惯性价比最高:
- 对接前确认车厢状态。车厢底板有破损翘边、门坎变形的,对接前先调整搭接位置避开坏区,倒车时有人在车尾指挥,别让司机凭倒车影像怼。
- 唇板搭接轻放。活动唇板翻下搭接时控制下落速度,砸放式对接对铰链和板边都是硬伤;带缓冲结构的按缓冲行程用足。
- 台面边缘就是界线。叉车轮不要碾板边、货物不要拖擦板面,桥两端各画一条警示线,越线卸货的做法管住。
装卸区标线和警示的画法我们写过专门一篇,照搬即可。板是易损部位但不是消耗品,习惯好一点,一块板用满设备全寿命没问题;习惯差,两三年就得换一轮。
常见问题
唇板轻微凹陷不影响使用,可以先不处理吗?
平面度偏差在 5 mm 以内、叉车过板无卡滞、铰链灵活的,可以暂不处理继续观察,点检时留意凹陷有没有发展即可。要注意的是凹陷位置若在焊缝附近或铰链根部,即使轻微也要拍照给厂家判一下,别只看板面。
变形校正后强度会不会不如原来?
规范的火焰校正加压校正对板体强度影响很小,验收合格可按原载荷使用。真正影响强度的是裂纹焊补和非规范硬掰校正,所以裂纹类损伤我们直接建议换件;现场硬掰救急的,事后要安排回厂复核。
换一块唇板要等多久?旧桥的板能配到吗?
常规型号的唇板尾板有图纸存档,一到两周内可以到货安装;早年老桥若厂家已无图纸,需要现场测绘后定制,工期长一些。购买时把出厂编号报给厂家是关键,编号在铭牌上。
怎么判断是板的问题还是铰链的问题?
简单区分:板变形表现为搭接面不平、过车颠簸,但翻板动作仍顺畅;铰链问题表现为翻起落下卡滞、异响、两侧不同步或落不到位。两个问题可能同时存在,撞在铰链附近的变形要按「板加铰链」一起检查。